上周在佛山一家做纯水管道工程的加工厂车间里,一师傅蹲在一段316L不锈钢管道旁边,拿着角磨机一遍遍打磨焊缝。旁边堆着六七根已经打磨好的管子,焊口位置虽然磨平了,但颜色发暗发花,跟周围光亮的母材完全不搭。老板站在旁边叹气,说这已经是第三批返工了,甲方那边说管道内壁光洁度不达标,装上去怕污染纯水。
纯水管道这行对内壁要求特别高——管道里走的是去离子水甚至超纯水,焊口位置如果有氧化层、焊斑没处理干净,通水之后杂质会慢慢析出,整个纯水系统的水质就完蛋了。以前他们处理焊口靠的是人工打磨加酸洗膏,工人把酸洗膏抹在焊缝上,等个十几分钟再擦掉,再用水冲干净。问题是这种方式不均匀,有的地方腐蚀过了头,有的地方氧化层还没除干净,而且工人劳动强度大,一蹲就是半天。
我们给他们推荐的工艺主要是不锈钢酸洗钝化液,直接把管道整体放进去浸泡,不用人工涂抹。工艺是这样的:管道先做脱脂除油,然后常温浸泡三十分钟,药液会自动跟焊缝表面的氧化层和焊斑发生反应,把那层黑黄色的氧化皮溶解掉,同时在表面形成一层均匀的钝化膜。泡完之后两道水洗,最后吹干,焊口位置跟母材的颜色基本一致,呈现均匀的银白色。
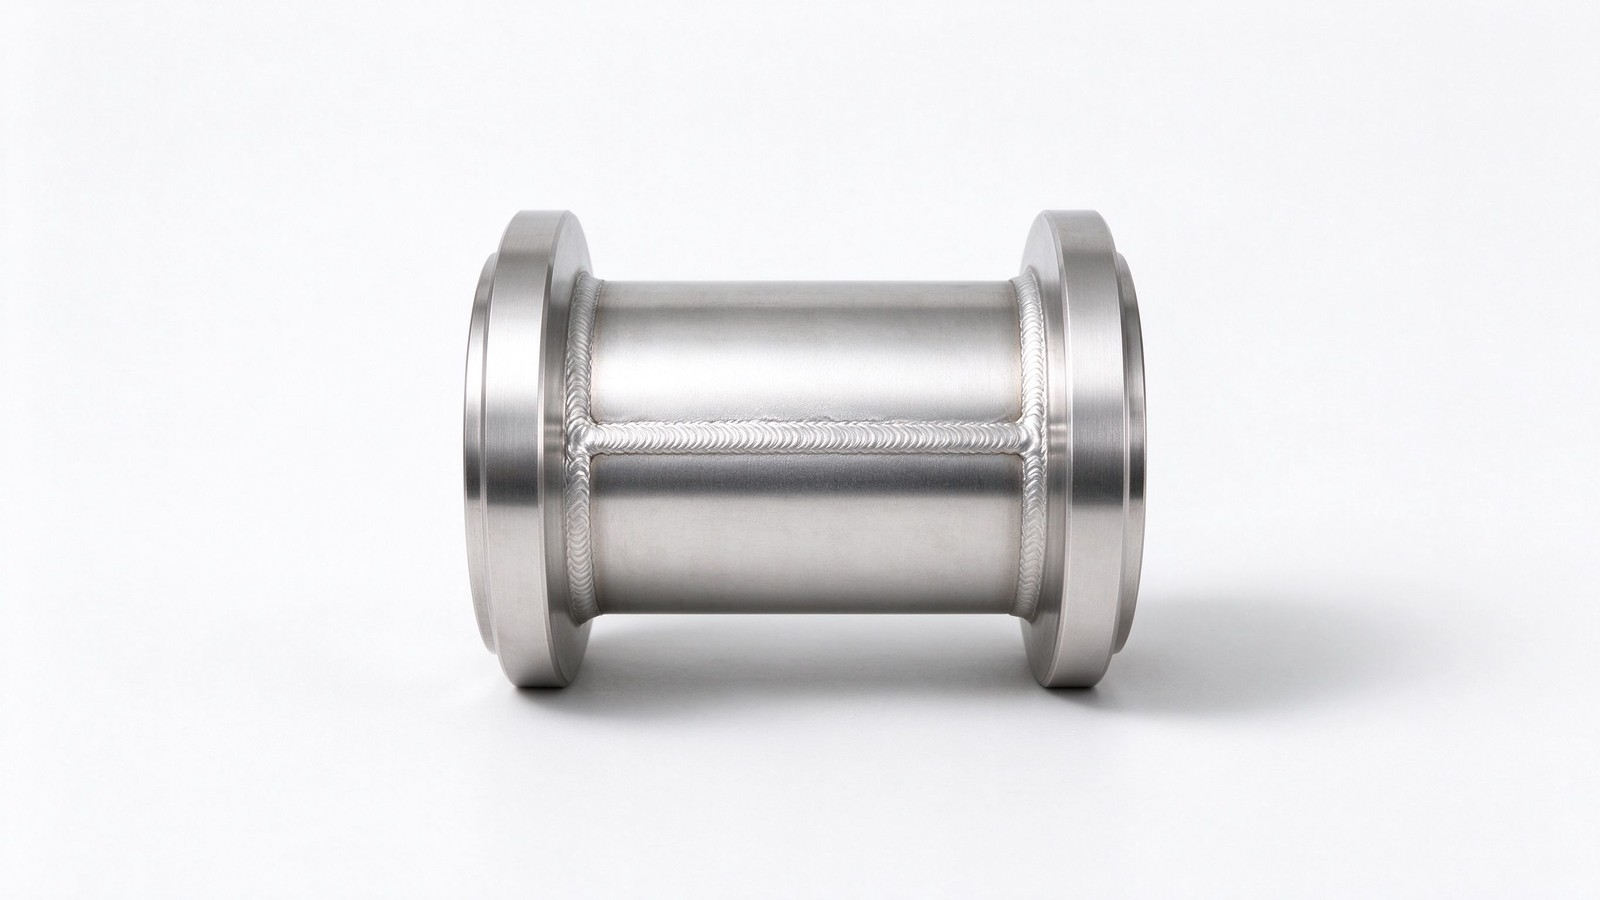
最明显的变化是——以前两个人一天处理100根管子都累得不行,现在把管子挂到浸洗槽里,一个人就能看管几百根,效率提了不止一倍。更关键的是验收通过率,以前送检三次能过一次就不错了,现在用新工艺处理的管道,焊缝表面光洁度一次达标,甲方那边现场看了直接签字。不锈钢酸洗钝化液用在他们的管道线上之后,返工率从之前的40%直接降到了5%以下。
做管道加工这行,焊口处理永远是个绕不过去的坎。花大价钱买316L的管子,结果焊完之后处理不好,整批管子都可能报废。凯盟接触过太多管道厂,大家都在打磨、酸洗、抛光之间反复折腾,其实选对了药水,常温浸泡就能把问题解决掉,何必那么费劲?