线切割这行,让人头疼的常常不是割得慢,而是割完之后的色差。一家做线切割加工的五金厂,主活是201双孔条形磁铁,外形和两个孔一道割出来,接下来才是表面处理。同一批料,割完放两天,有的发灰,有的泛黄,孔壁里还挂着一圈洗不掉的暗影,装到整机上,客户一眼就看得出不是一批货。赶单的时候,车间只能把颜色接近的挑出来凑数,剩下的继续压仓。
这家厂是老客户介绍来的。电话里没先谈价格,第一句是“颜色统一不了”。我们没有急着报方案,请他们把割完的件、没割的料各寄几件过来。201含锰高、含镍低,夹杂物比304多,线切割的高温又在切口留下一层压实的氧化层,这层东西不除净,后面怎么洗都是花的。
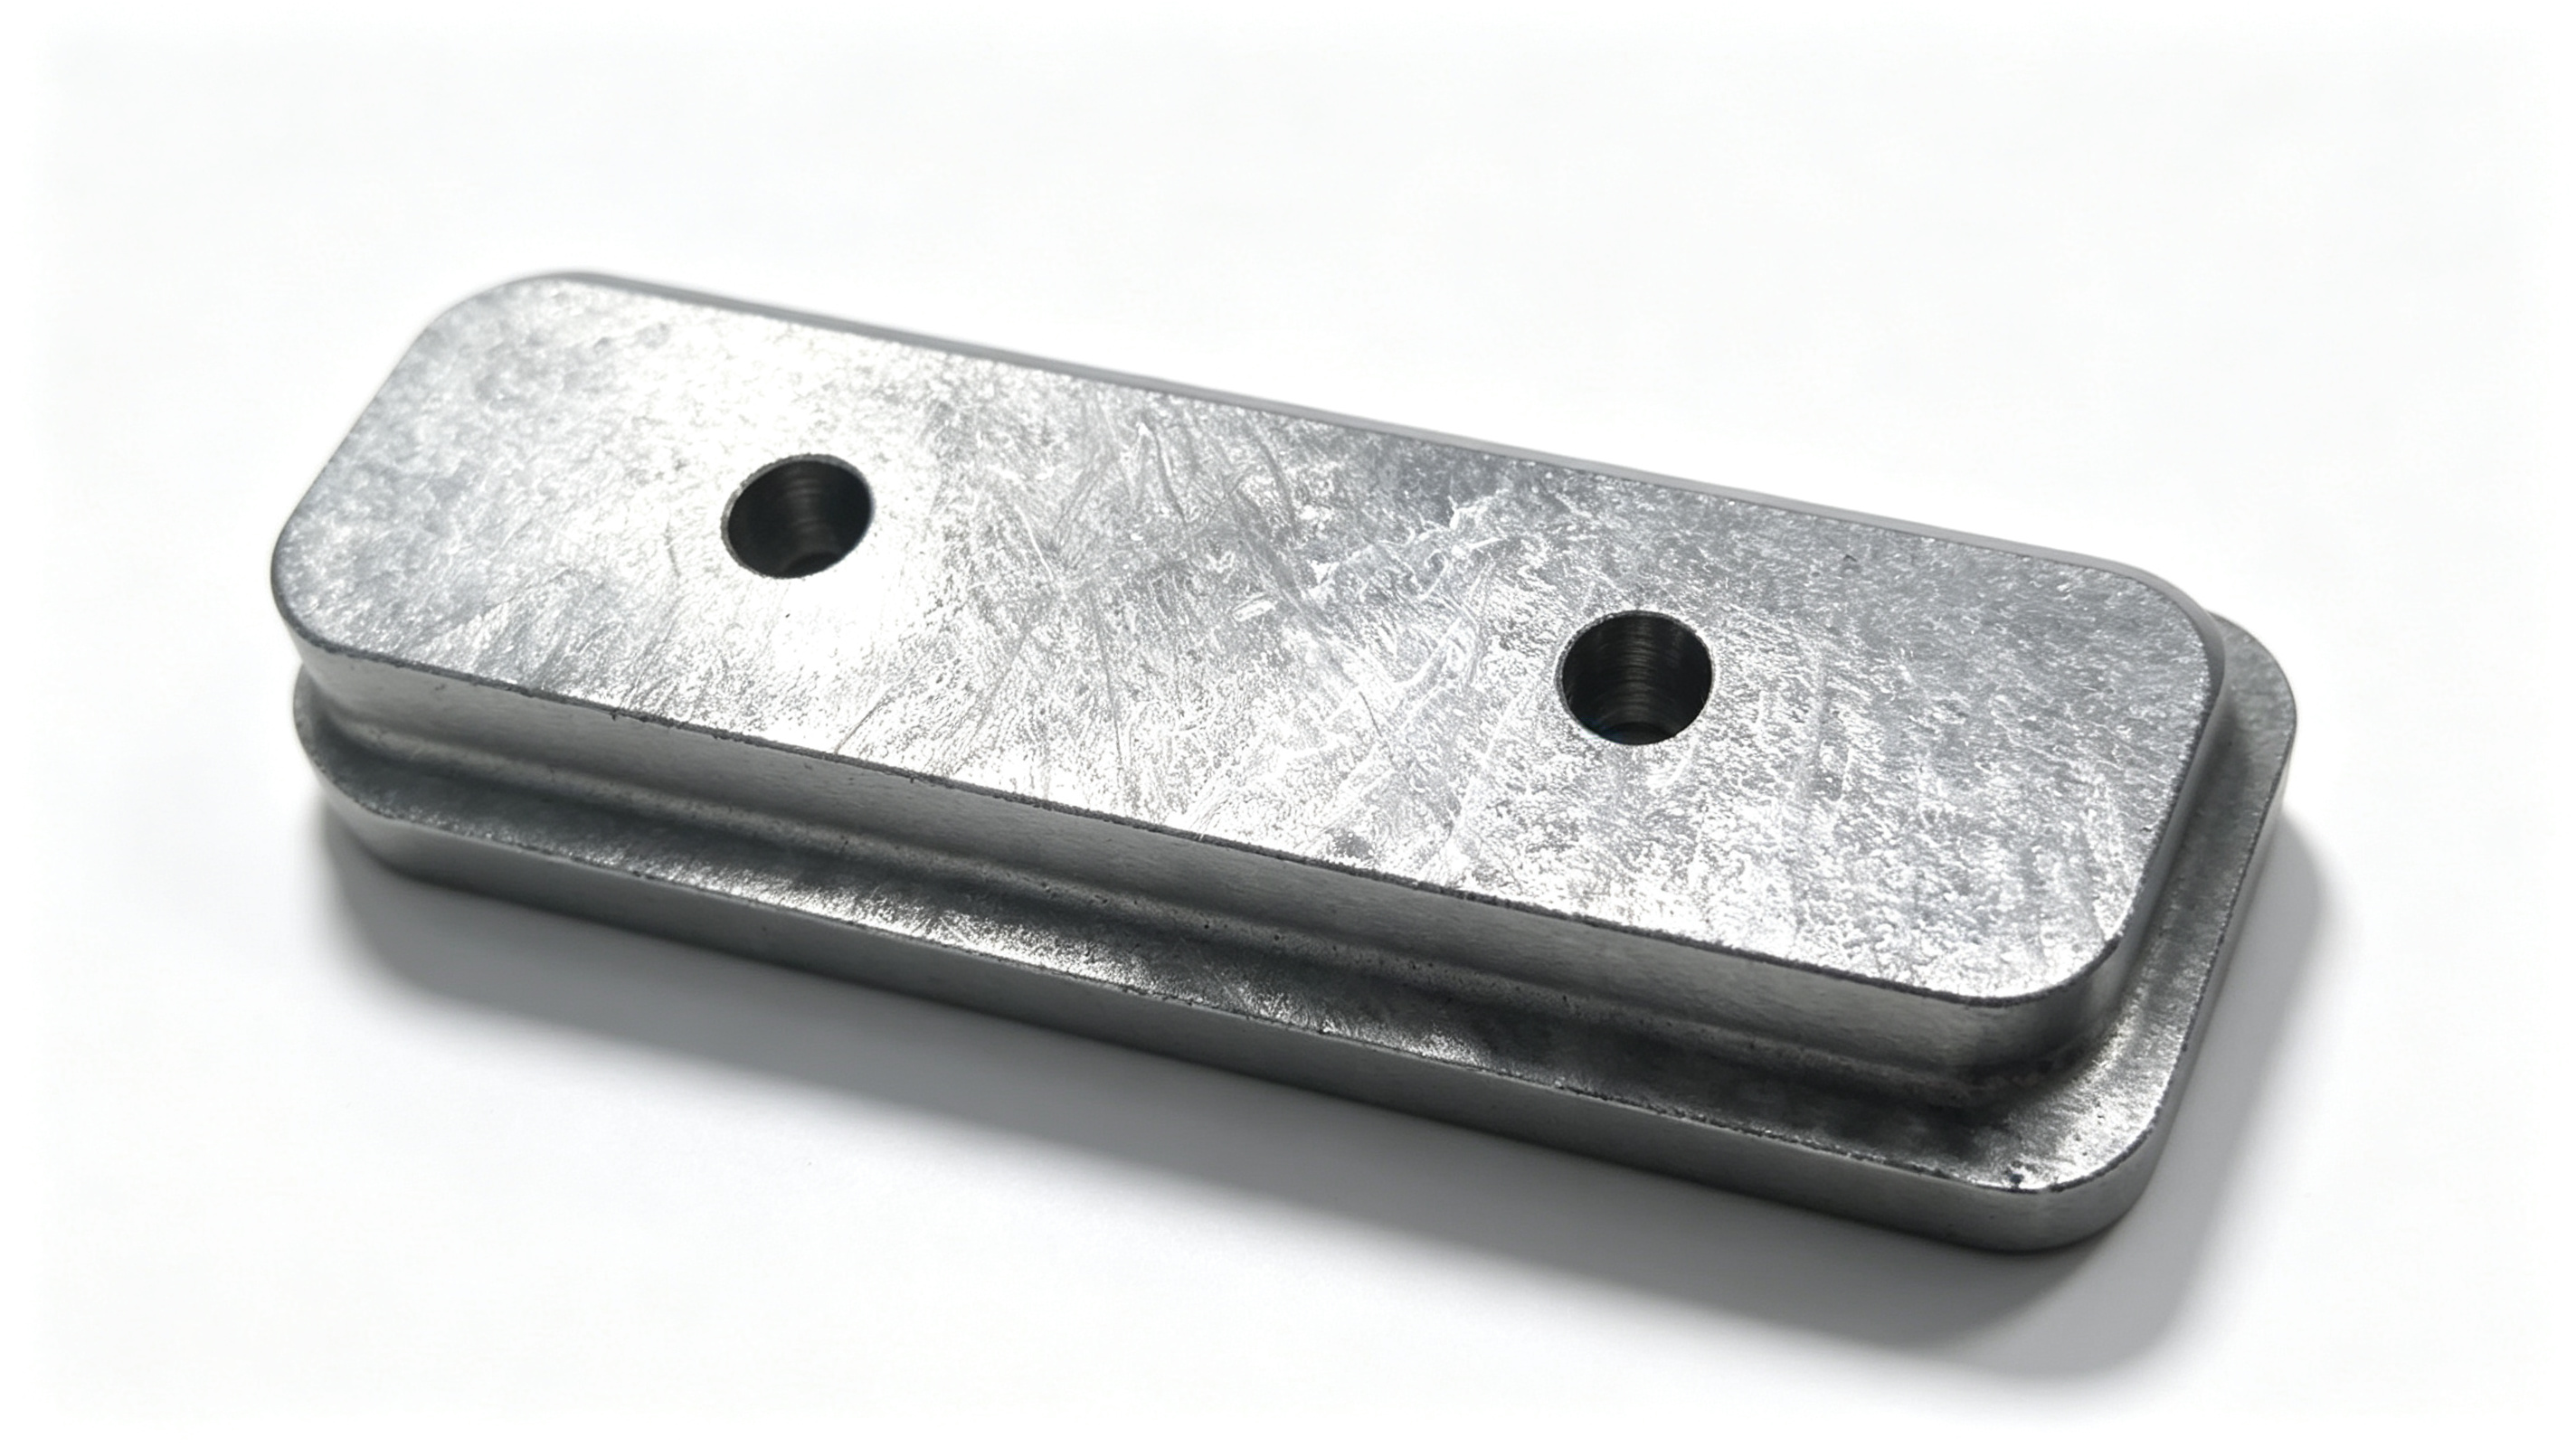
处理前
样品到手,先用常规清洗走了一遍,割痕处的暗色退得很慢,两个孔的内壁更难处理。改用不锈钢酸洗钝化液浸泡,颜色开始往一个方向走,可时间稍过一点,表面就发乌。201本身铬含量不高,氧化层压得紧,靠普通清洗很难松动;酸洗要的是把该走的东西走掉,钝化要的是把该留的膜留住,两段之间差一点,颜色就散。把参数重新配过再打样,试好的件寄回厂里,由他们按自己的装配标准判断。
第一轮反馈很实在:201双孔条形磁铁整体颜色比原来齐了,孔口那圈还是有点不匀。于是安排第二次试样,这次用ID4008-L这支为201调配的不锈钢酸洗钝化液,酸洗段只收紧时间,钝化段紧跟上去,既把氧化层带走,又在表面留一层致密的钝化膜。第二轮样品寄过去,测试通过。
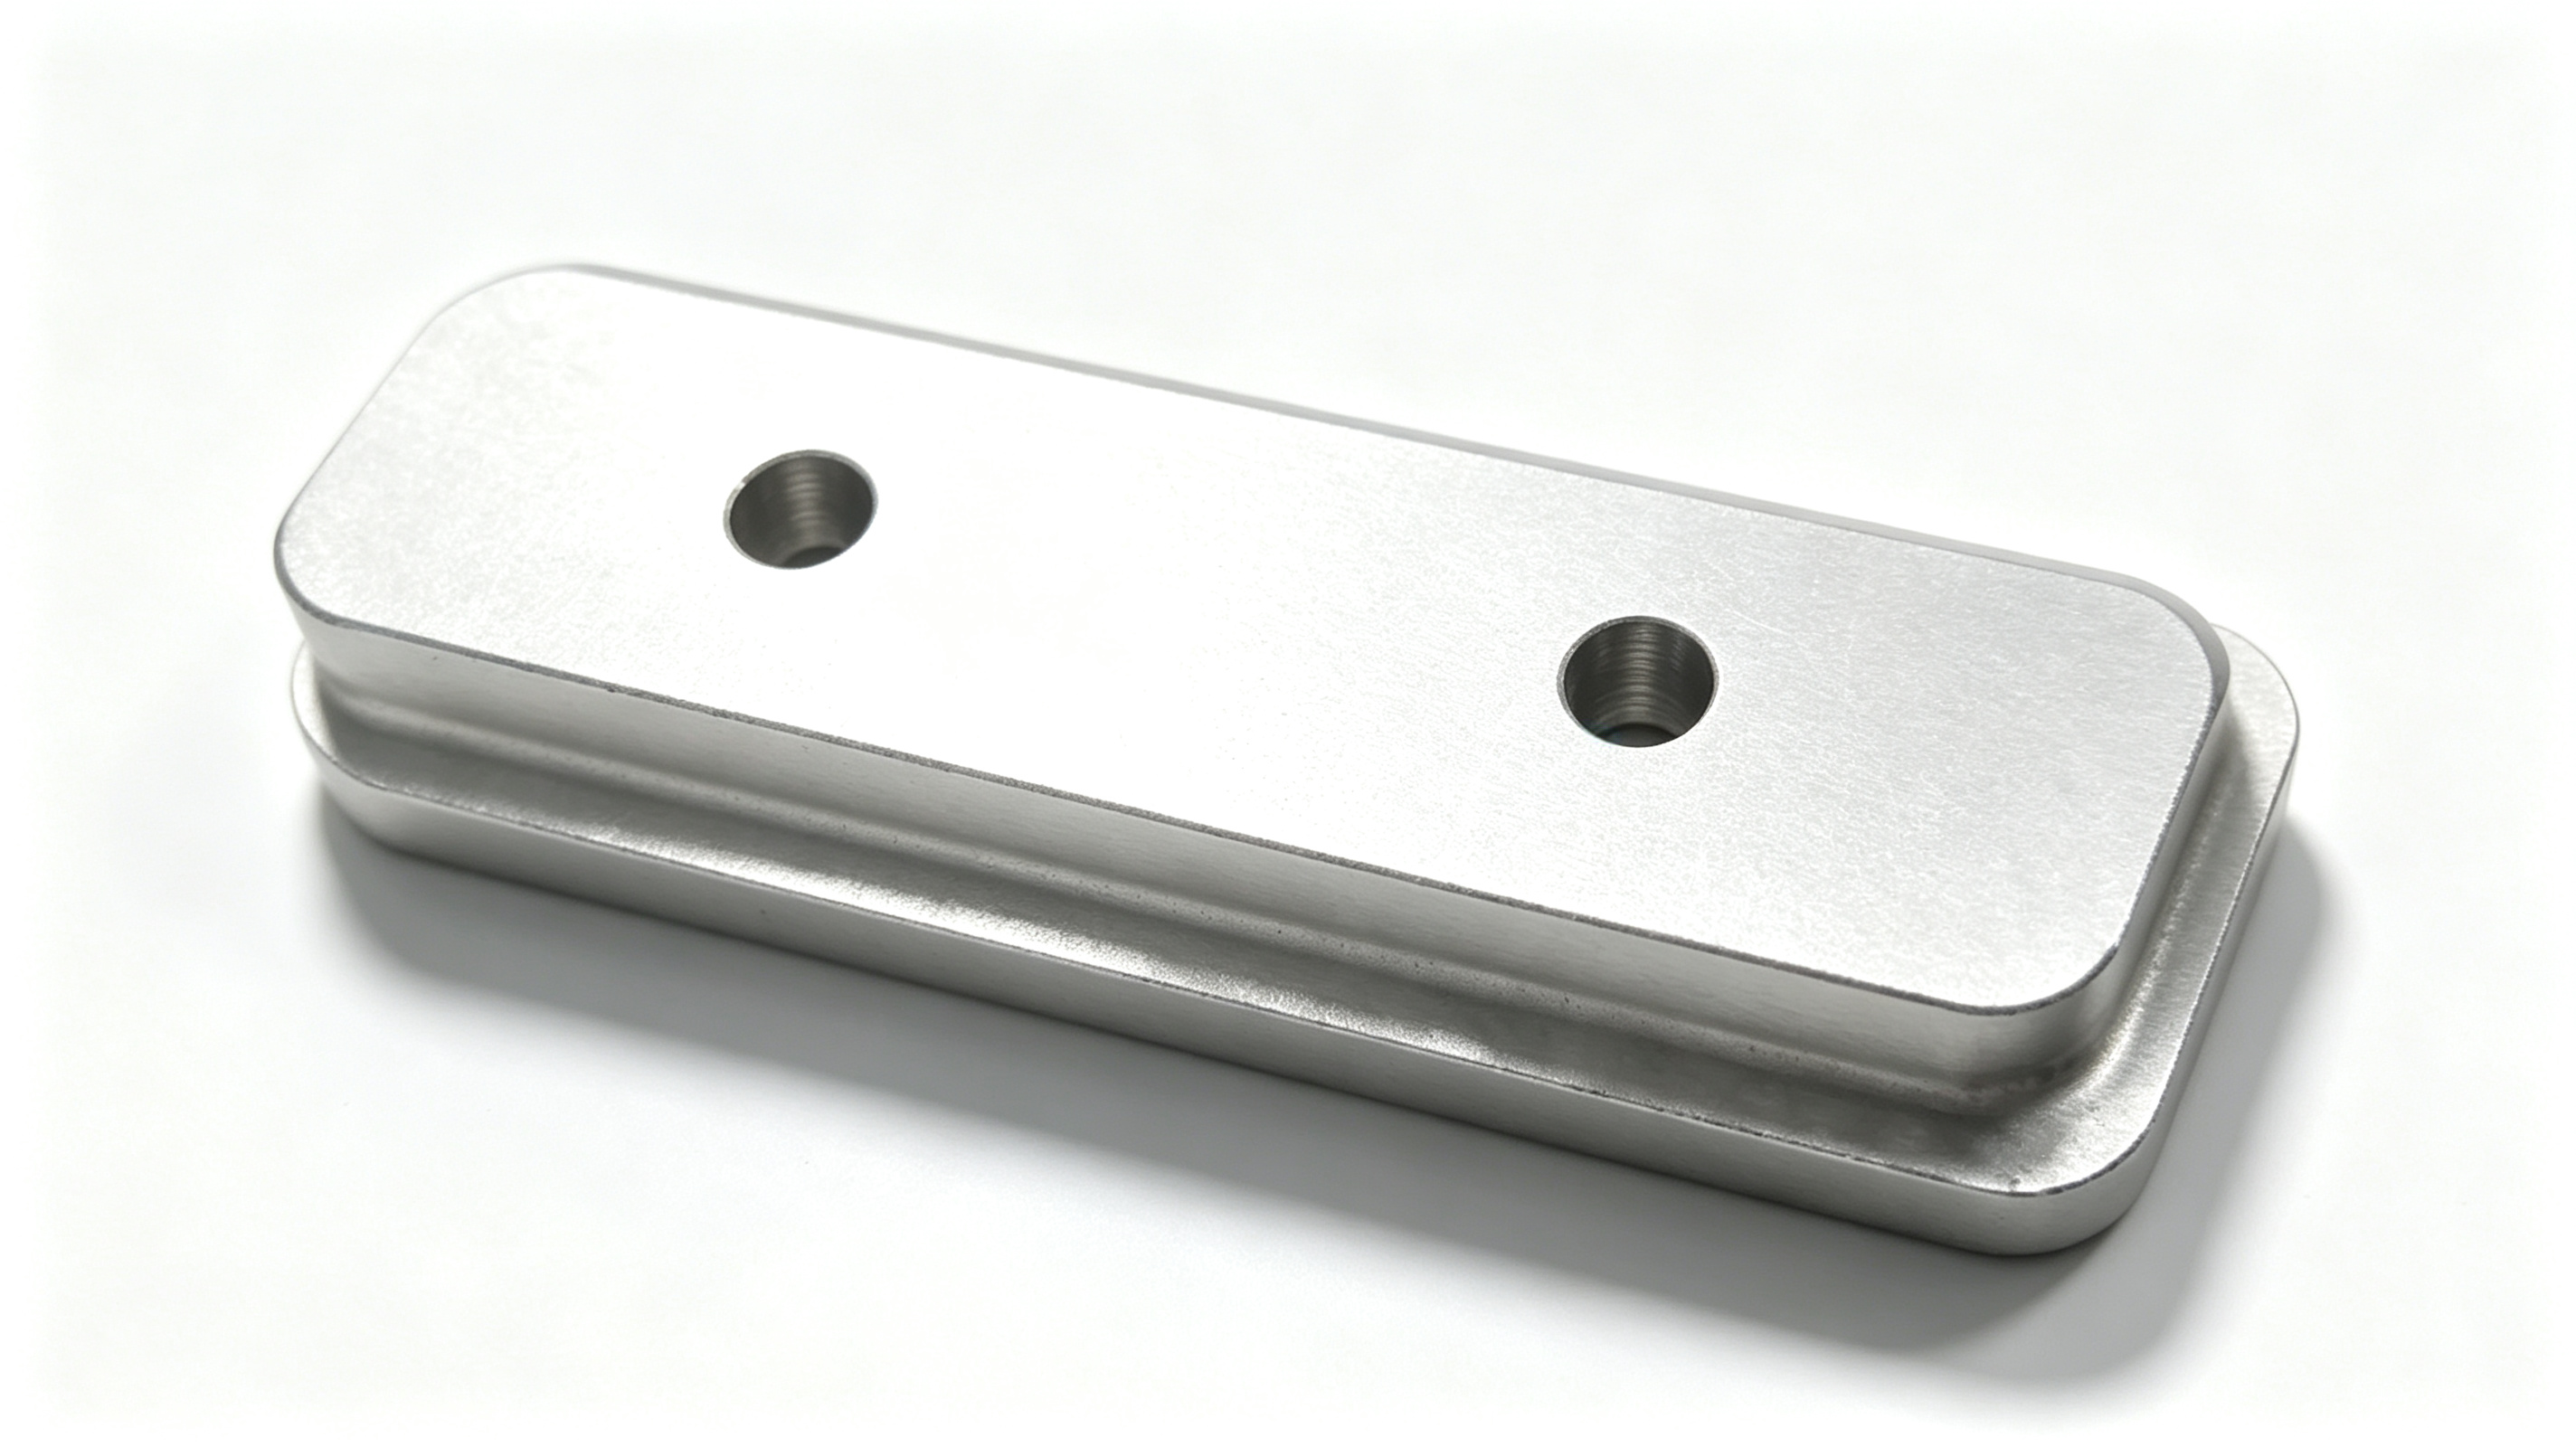
处理后
201这个牌号对酸格外敏感,表面一旦沾上别的酸——车间里的除锈酸、清洗酸,甚至隔壁工位飘过来的酸雾——很快就起麻点、发黑,越擦越花。
所以这套工艺要解决的,不是“洗得白不白”,而是洗完之后,工件表面那层膜还在不在,能不能扛住后面几道工序,和车间里随时可能碰上的酸。
现在批量走的是同一组参数:酸洗、水洗、钝化、干燥,道与道之间不停件。不锈钢酸洗钝化液的槽液每天测一次浓度,酸洗时间按件数往下扣,钝化后的干燥方式也定了下来。从一件到一批,从这一批到几个月后的返单,201双孔条形磁铁的色泽差别,肉眼基本看不出来。凯盟留的试样记录写得清楚,下一批照着做就行。
做了这些年表面处理,我们的体会是,客户要的从来不是一瓶药水,而是一个能重复的结果。参数稳不稳、前道干不干净、后道跟不跟得上,才决定这批货能不能一次过。凯盟的工程师后来回访,对方只说了一句:现在不用挑件了。